Восковая модель передаёт детали толщиной меньше миллиметра: ажурный орнамент, фактуру коры, отпечаток пальца, миниатюрные буквы. На этом этапе определяется не только внешний вид будущего украшения, но и его прочность: слишком тонкий элемент может не пережить литьё, обработку или обычную носку.
Почему металл не начинают обрабатывать сразу
Для единичных изделий и небольших серий часто используют литьё по выплавляемым моделям. Сначала мастер создаёт точную копию украшения из специального ювелирного воска, а затем по ней получают металлическую отливку. Этот способ подходит для колец со сложным рельефом, подвесок, серёг, брошей, элементов браслетов и моделей с посадочными местами для камней.
С воском удобно работать: его режут, фрезеруют, наращивают, сглаживают и при необходимости исправляют форму без заметного расхода металла. Заказчик может оценить пропорции и характер дизайна до изготовления изделия. При этом восковка не передаёт всех свойств готовой вещи: вес, температуру металла, баланс тяжёлой подвески и посадку кольца точнее оценивают на следующих этапах.
От эскиза к трёхмерной модели
Идеи и красивого рисунка недостаточно. Ювелиру нужны размеры, толщина стенок, расположение камней, тип застёжки, способ соединения деталей и понимание того, какие участки будут испытывать нагрузку. У кольца важна не только форма верхней части, но и толщина шинки снизу. У серёг — масса пары, ось штифта и надёжность замка.
Ручное моделирование воска
Ювелирный воск выпускают в виде блоков, трубок, листов и кольцевых заготовок. Мастер выпиливает контур, снимает лишний материал резцами и шаберами, формирует рельеф нагретыми инструментами. Отдельные элементы соединяют расплавленным воском.
Ручной способ особенно подходит для живой асимметрии, скульптурной пластики и поверхностей, которые сложно описать строгой геометрией. Он позволяет буквально лепить объём, но требует времени и точности: случайная царапина или перегрев могут деформировать хрупкую модель.
3D-моделирование и печать
Другой вариант — цифровая модель в CAD-программе. В ней задают размеры, строят профиль кольца, рассчитывают отверстия под камни, проверяют пересечения элементов и толщину деталей. После согласования файл отправляют на 3D-печать, и принтер выращивает мастер-модель из выжигаемой смолы или воскообразного материала.
Цифровой метод удобен для повторяющихся геометрических мотивов, точной симметрии, сложного ажура и изделий, которые нужно изготовить в нескольких размерах. Но программа не заменяет ремесленную проверку: изящная линия на экране может оказаться неудобной для полировки, а слишком мелкие крапаны — недостаточно прочными в металле.
Литниковая система: путь металла в форму
Готовую восковую модель присоединяют к восковому стержню — литнику. Через него расплавленный металл попадёт в полость формы. Несколько моделей часто собирают на общем основании, формируя «ёлочку».
Расположение литников выбирают не случайно. Металл должен заполнить тонкие участки, а усадка при остывании не должна оставить раковины на видимой поверхности.
К восковке предъявляют строгие требования:
- поверхность должна быть чистой, без пыли, масла и непрочных наплывов;
- тонкие элементы проверяют на деформацию и разрывы;
- литник присоединяют там, где след после удаления будет проще скрыть и обработать;
- для моделей с камнями предусматривают запас металла на крапаны, касты или другие элементы закрепки.
Ошибки на этом этапе иногда проявляются только после литья. Например, неверно выбранный канал питания повышает риск неполного заполнения тонкого узора. Технолог может скорректировать первоначальную конструкцию, сохранив её внешний замысел и усилив уязвимые места.
Опока, формомасса и выжигание воска
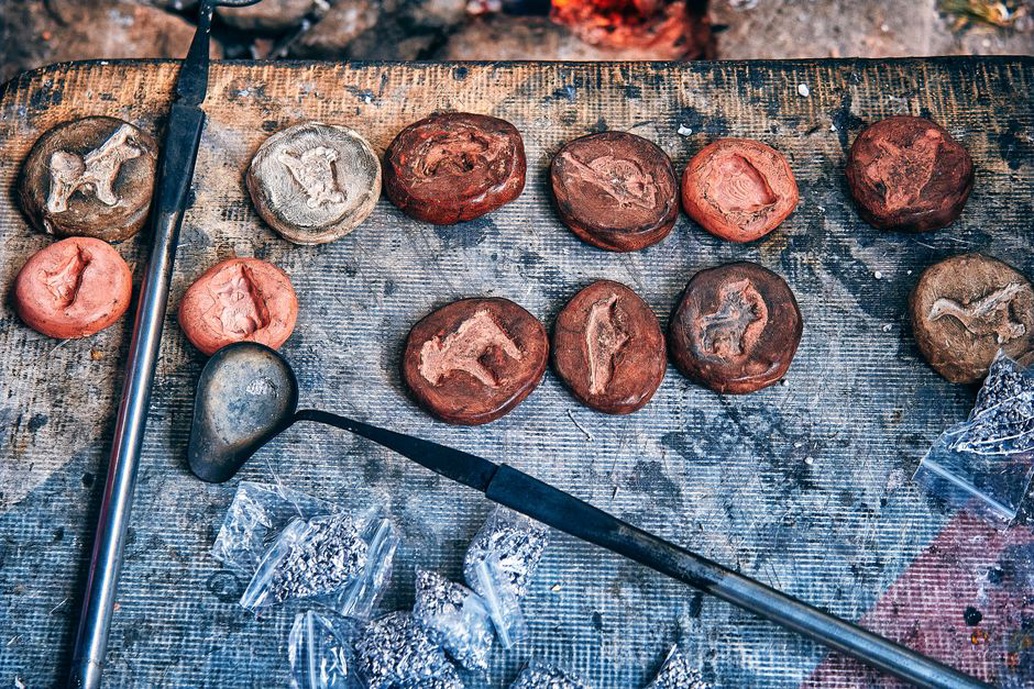
Восковую «ёлочку» помещают в металлический цилиндр — опоку — и заливают жидкой формовочной массой на основе гипса со специальными добавками. Вакуумирование помогает убрать воздушные пузырьки: если они останутся рядом с моделью, на металле могут появиться поверхностные дефекты.
После затвердевания опоку отправляют в печь. Нагрев ведут по заданному режиму: воск или выжигаемая смола удаляются, а формомасса прокаливается и набирает нужную прочность. Внутри остаётся полость, повторяющая будущую отливку, вместе с каналами литниковой системы.
Температурный режим зависит от материала мастер-модели, состава формомассы, размера опоки и сплава. Слишком резкий или неподходящий прогрев может вызвать трещины в форме либо оставить продукты выгорания, которые ухудшат поверхность отливки.
Литьё: заполнение формы расплавом
Металл плавят в тигле и вводят в нагретую опоку. В ювелирном производстве используют вакуумное, центробежное, индукционное литьё и их сочетания. Цель одна: быстро и равномерно заполнить все полости, не допуская заметного окисления и непроливов.
Температура расплава и формы должна соответствовать конкретному сплаву. У золота, серебра, платины и их ювелирных сплавов различаются текучесть, усадка и склонность к окислению. Качество нельзя определить только по блеску сразу после извлечения: некоторые особенности становятся заметны под увеличением, во время шлифовки или подготовки к закрепке.
Что происходит после остывания
Опоку охлаждают по технологии, затем удаляют формомассу. Получается металлическая «ёлочка» с отливками. Каждую деталь отделяют от литника, очищают от остатков формомассы и осматривают, выявляя возможную пористость, трещины, непроливы и другие дефекты.
Небольшие технологические следы иногда устраняют обработкой, но решение зависит от их глубины и расположения. Если дефект находится в зоне будущего крапана, тонкой перемычки или подвижного соединения, безопаснее перелить элемент, чем маскировать проблему пайкой.
Слесарная обработка и сборка деталей
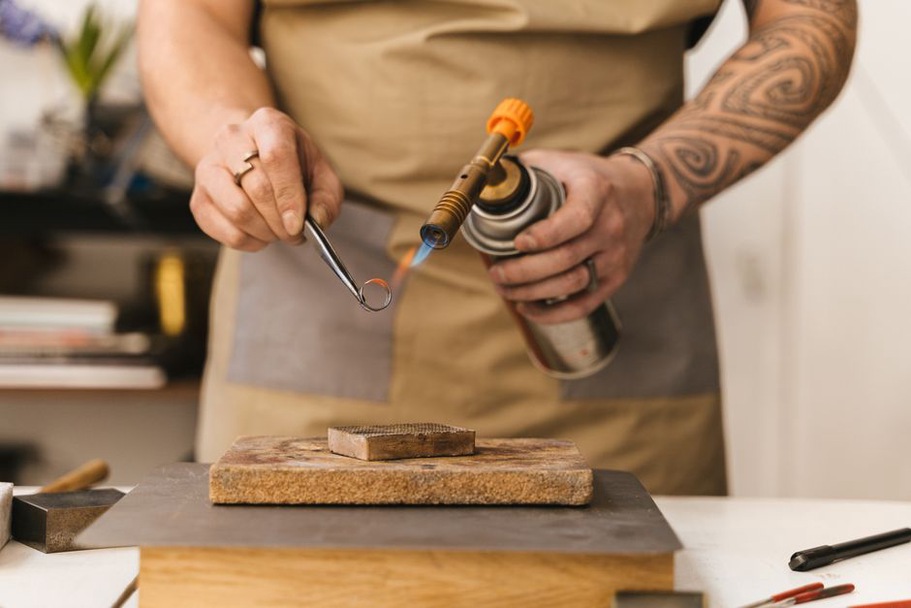
После литья украшение ещё не готово. Литники спиливают, места срезов выравнивают напильниками и абразивами, убирают острые кромки. Детали многосоставного изделия подгоняют друг к другу. Цепочные звенья, швензы, замки, шарниры и декоративные накладки нередко собирают отдельно.
Для соединения металлических деталей применяют пайку. Участок локально нагревают, а припой с подходящей температурой плавления заполняет стык. Важны чистота поверхностей, точная посадка деталей и защита соседних элементов от перегрева. Пайка может быть прочной, однако не исправит конструктивную ошибку: ушко подвески с очень тонким основанием останется слабым даже при аккуратном шве.
Прокат, штамповка и ручная ковка
Не каждое украшение делают через восковую модель. Листы, проволоку и профильный прокат используют для гладких обручальных колец, цепей, лаконичных серёг, шинок, оправ и многих декоративных деталей. Металл режут, гнут, прокатывают, тянут через фильеры, чеканят и куют.
У этих технологий есть свои преимущества. Прокатанный или кованый элемент нередко имеет плотную структуру и хорошо подходит для тонких деталей, на которые приходится нагрузка. Штамповка позволяет повторять рельеф в серии. На практике методы часто сочетают: верхушку кольца отливают по восковой модели, а шинку делают из проката; литую подвеску дополняют вручную изготовленным ушком.
Закрепка камней: этап, который нельзя сводить к «вставить вставку»
Камни обычно закрепляют после основной сборки и предварительной полировки. Ювелир готовит посадочное место под конкретную вставку, учитывая её фактический диаметр, глубину, рундист, форму павильона и особенности огранки. Даже камни одного заявленного размера могут немного различаться, поэтому готовое гнездо не всегда подходит без подгонки.
Распространённые варианты закрепки:
- крапановая — камень удерживают отдельные лапки-крапаны; он получает много света, но лапки должны быть достаточно прочными;
- глухая — металлический ободок охватывает камень по периметру; такая закрепка защищает край вставки и создаёт цельный силуэт;
- корнеровая — небольшие «корнеры» формируют из металла вокруг камня, часто в дорожках и россыпях;
- канальная — ряд камней удерживают стенками канала; здесь важны точная калибровка и равномерная посадка.
Для хрупких, слоистых или чувствительных к нагреву материалов последовательность операций меняют. Жемчуг, коралл, бирюзу, опал и многие органические вставки не следует подвергать обычной ультразвуковой очистке или нагреву без оценки их состояния и способа крепления. Камни с трещинами, сколами или сомнительной устойчивостью закрепляют только после осмотра специалистом.
Шлифовка, полировка и фактура
Шлифовка убирает следы напильников и выравнивает поверхность абразивами разной зернистости. Затем щётками, кругами и полировальными составами придают металлу зеркальный блеск. На сложном рельефе эта работа особенно кропотлива: чрезмерная полировка может «съесть» острые грани орнамента и сгладить задуманную фактуру.
Блеск — не единственный вариант финиша. Сатинирование даёт направленную матовую поверхность, пескоструйная обработка — мягкий рассеянный эффект, а чеканка и гравировка добавляют рисунок. Контраст полированных и матовых участков подчёркивает объём, но матовые поверхности по-разному реагируют на носку: локальные потёртости на них иногда заметнее, чем на гладком полированном металле.
Покрытия и финальный контроль
Белое золото часто родируют: тонкий слой родия придаёт ему холодный белый оттенок и яркий блеск. Серебро тоже могут родировать, чтобы замедлить потемнение. Позолота и другие декоративные покрытия меняют цвет поверхности, но постепенно истираются в местах постоянного трения — на нижней части кольца, у застёжек, на гранях браслета. Срок службы покрытия зависит от толщины слоя, контакта с кожей и косметикой, а также от характера носки.
Перед выдачей изделие проверяют под увеличением: оценивают качество закрепки, гладкость внутренних поверхностей, работу замка, отсутствие острых заусенцев, симметрию пары серёг и читаемость гравировки. Кольцо примеряют по размеру, а подвижные элементы несколько раз открывают и закрывают.
Если кольцо с родиевым покрытием нужно уменьшить или увеличить, после корректировки размера покрытие нередко восстанавливают. Иначе участок пайки или обработки может отличаться по оттенку от остальной поверхности.